Как плотность бумаги-основы влияет на производительность чашек и чаш
Грамм бумаги-основы, обычно измеряемый в граммах на квадратный метр (г/м²), напрямую определяет, насколько хорошо готовая чашка или миска сохраняет свою форму при нагревании, жидкости и механических нагрузках. Для одностенных бумажных стаканчиков используется бумага-основа в диапазоне 170–220 г/м² является стандартным, тогда как бумажные миски, предназначенные для более тяжелого или горячего содержимого, часто требуют 220–350 г/м² во избежание деформации. Выбор неправильного веса является одной из наиболее частых причин жалоб на утечки и структурных сбоев в полевых условиях.
Помимо жесткости, вес влияет на процесс нанесения покрытия. Более тяжелая бумага-основа поглощает меньше полиэтилена во время экструзии, в результате чего слой покрытия становится более однородным — деталь, которая особенно важна для продуктов горячего наполнения, таких как супы и лапша быстрого приготовления.
Полиэтиленовое покрытие: одностороннее или двухстороннее и почему это важно
Полиэтиленовое (ПЭ) покрытие наносится на бумагу-основу для создания барьера для влаги, предотвращающего проникновение жидкости в волокна бумаги. Для большинства чашек для холодных напитков одностороннее полиэтиленовое покрытие (только со стороны контакта с пищевыми продуктами) достаточно. Двустороннее полиэтиленовое покрытие требуется, когда внешняя поверхность также должна отталкивать конденсат, что часто встречается при производстве напитков со льдом во влажном климате.
Стандартный вес полиэтиленового покрытия составляет от От 15 до 25 г/м² на сторону . Более тонкие покрытия снижают стоимость материала, но увеличивают риск образования микропор; более толстые покрытия улучшают барьерные характеристики, но усложняют возможность переработки по окончании срока службы. Это противоречие между производительностью и экологичностью подталкивает все больше производителей к использованию альтернатив, не содержащих полиэтилен, таких как PLA (полимолочная кислота) или водные дисперсионные покрытия.
Мы поставляем как обычные рулоны бумаги с полиэтиленовым покрытием, так и варианты с покрытием PLA, что дает переработчикам гибкость в соответствии с требованиями конечного использования без изменения характеристик базовой бумаги.
Ключевые параметры качества, которые покупатели должны проверить перед поиском
При оценке сырье для бумажных стаканчиков и сырье для бумажных мисок , покупатели должны запросить отчеты об испытаниях, охватывающие как минимум следующие параметры:
- Значение Кобба — измеряет водопоглощение непокрытой стороны; Высокое значение Кобба сигнализирует о неравномерном прессовании волокон и может привести к образованию мягких пятен в готовых чашках.
- Равномерность веса шерсти — неравномерное распределение полиэтилена является основной причиной утечек на автоматизированных линиях формования стаканов.
- Предел прочности (MD/CD) — критично для высокоскоростной высечки и веерной формовки; низкое растяжение в поперечном направлении приводит к разрывам во время формовки.
- Содержание влаги — рулоны бумаги с влагой сверху 8% склонны к скручиванию и застреванию на формовочных машинах.
- Соответствие требованиям, касающимся контакта с пищевыми продуктами — проверьте сертификацию на соответствие применимым стандартам (FDA 21 CFR, EU 10/2011 или GB 4806 для китайского рынка).
Бумага, ламинированная алюминиевой фольгой: ниша, но растущая
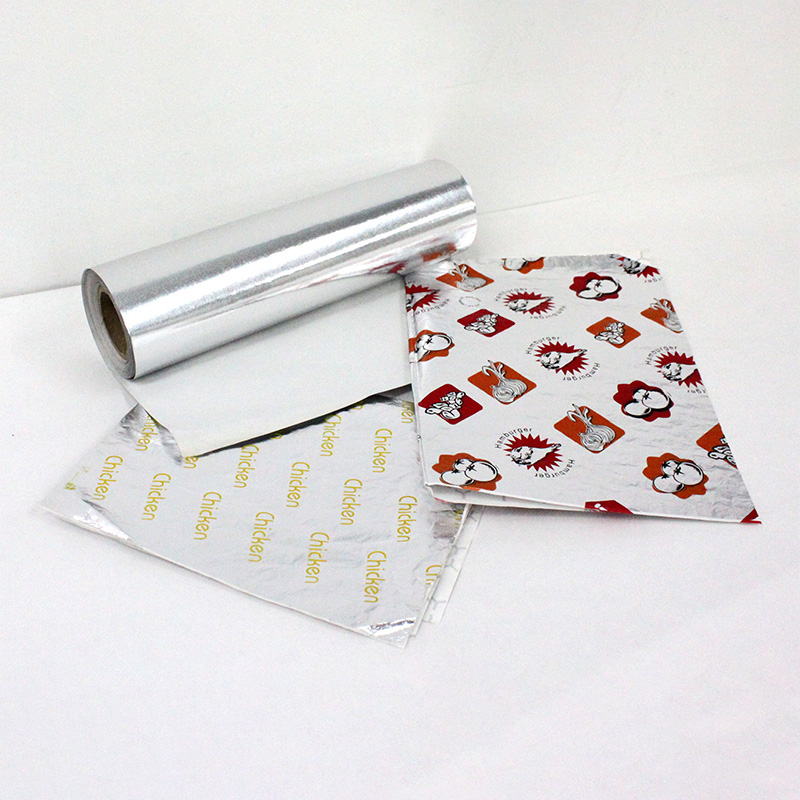
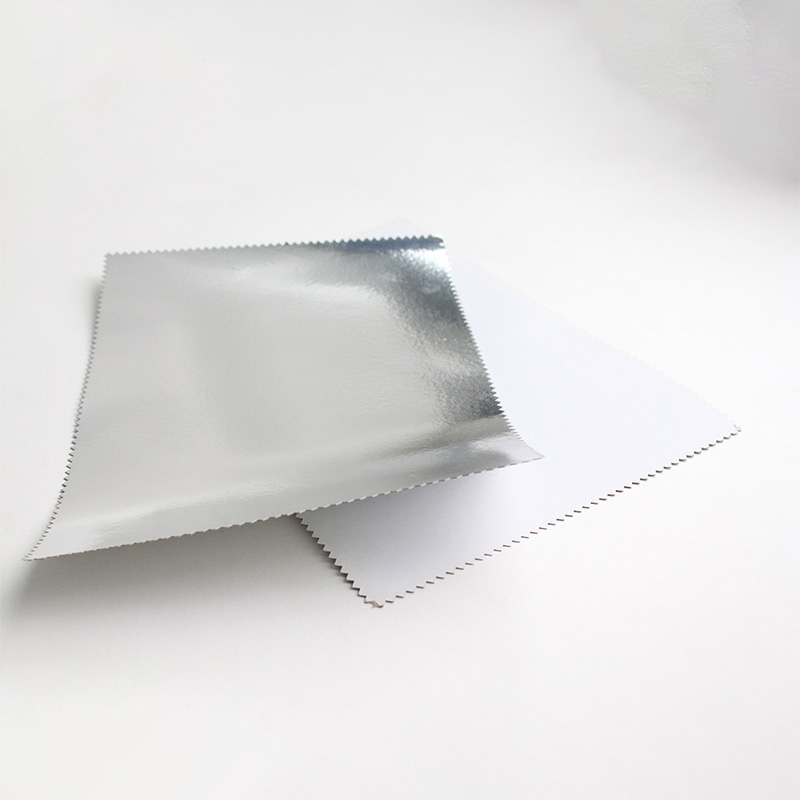
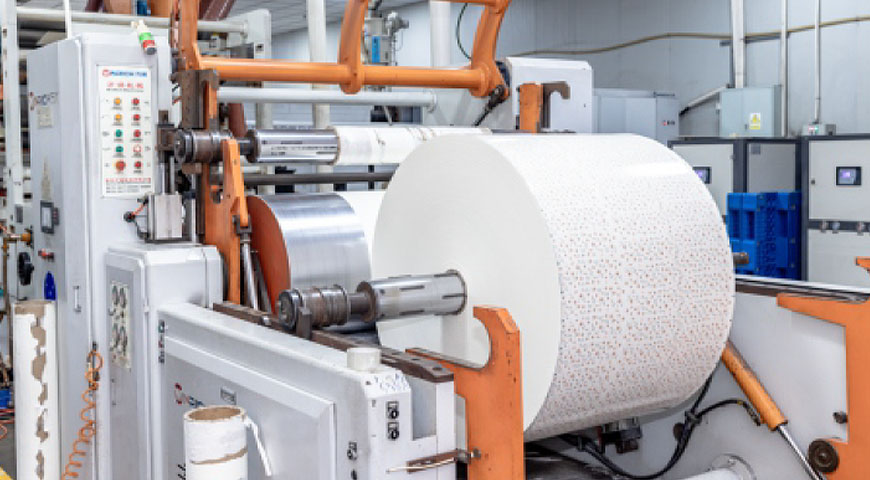
Для применений, требующих как теплоизоляции, так и защиты от влаги, таких как обертка для масла, формы для выпечки и контейнеры на вынос, ламинированная алюминиевая фольга сочетает в себе структурные преимущества пищевой бумаги-основы с барьерными свойствами тонкой алюминиевой фольги (обычно 6–9 микрон ). В процессе ламинирования фольга прикрепляется к бумаге с помощью клея или методом прямой экструзии; клейкое ламинирование обеспечивает более ровную поверхность, лучше подходящую для печати, а экструзионное ламинирование обеспечивает более прочное склеивание и предпочтительнее в средах с высокой влажностью.
Стоит отметить один компромисс: бумага, ламинированная алюминиевой фольгой, несовместима со стандартными потоками переработки бумаги и должна направляться на предприятия по вторичной переработке композитных материалов. Покупатели на рынках со строгими правилами расширенной ответственности производителя (EPR) должны учитывать это при принятии решений по упаковке.
Диаметр рулона и размер сердцевины: упущенные детали логистики
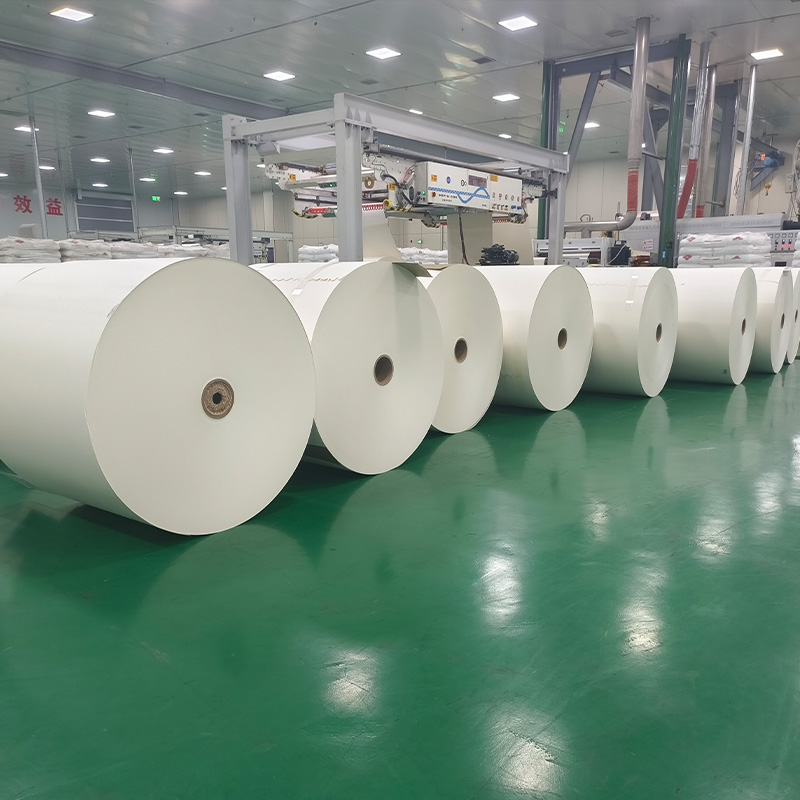
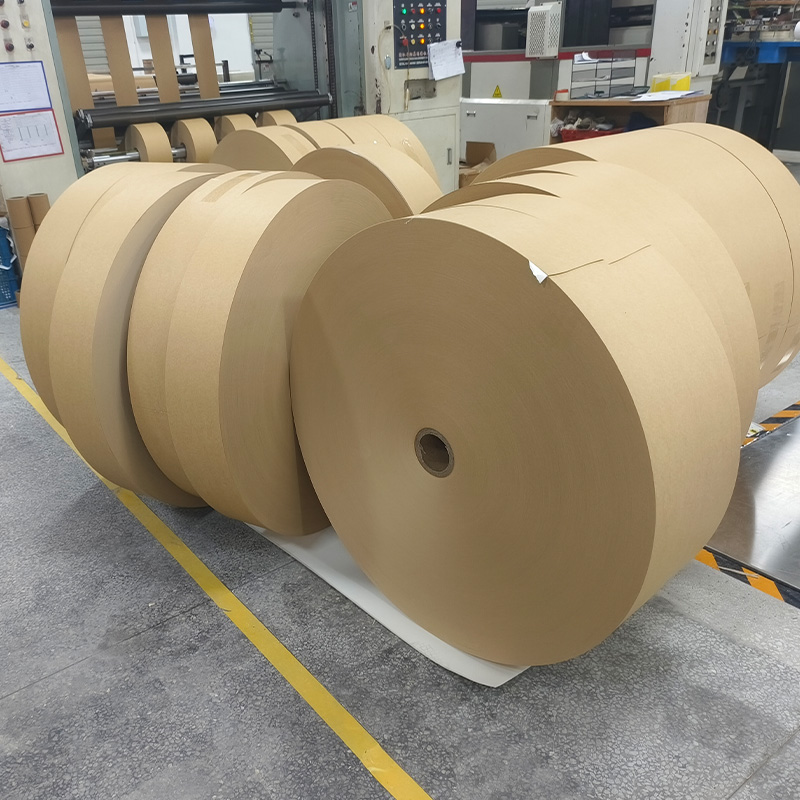
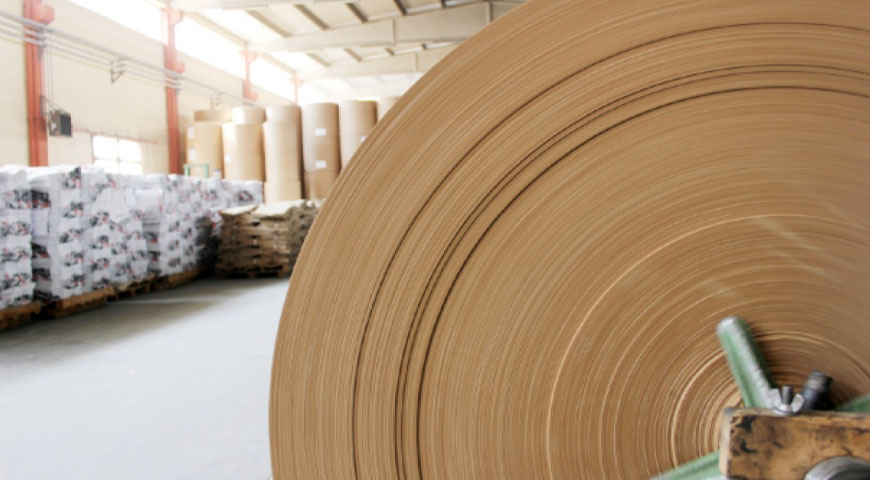
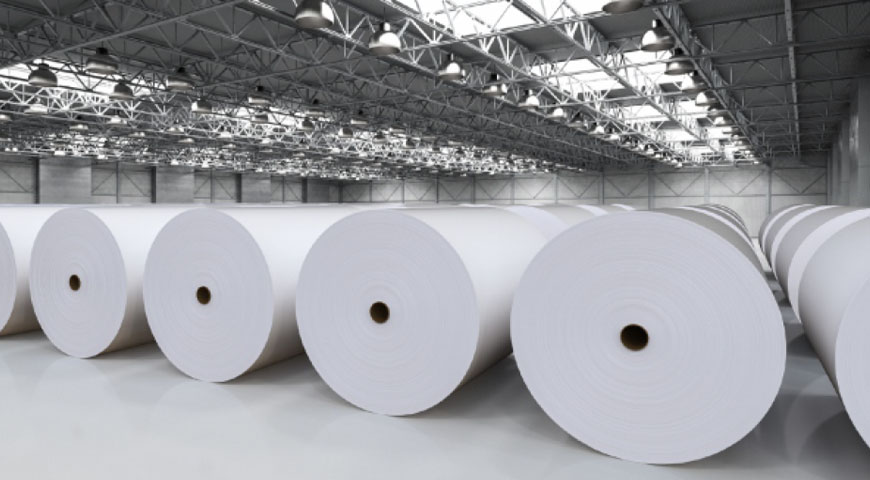
Рулоны исходного материала обычно наматываются на 3-дюймовые или 6-дюймовые бумажные сердечники. Внешний диаметр готового рулона влияет на то, сколько рулонов помещается на поддон, что напрямую влияет на использование контейнера для морских перевозок. Большинство переработчиков, использующих высокоскоростное оборудование для формования чашек, предпочитают наружные диаметры 800–1000 мм чтобы свести к минимуму частоту замены валков и время простоя. Подтверждение этих спецификаций у вашего поставщика перед первым заказом позволяет избежать дорогостоящего переформатирования складских стеллажей и устройств подачи оборудования.
| Размер ядра | Типичный диапазон наружного диаметра | Общее приложение |
|---|---|---|
| 3 дюйма | 500–800 мм | Веера для чашек малого формата, листы вырубные |
| 6 дюймов | 800–1200 мм | Высокоскоростные линии формования чашек и чашек |