Как состав волокон влияет на характеристики бумаги-основы
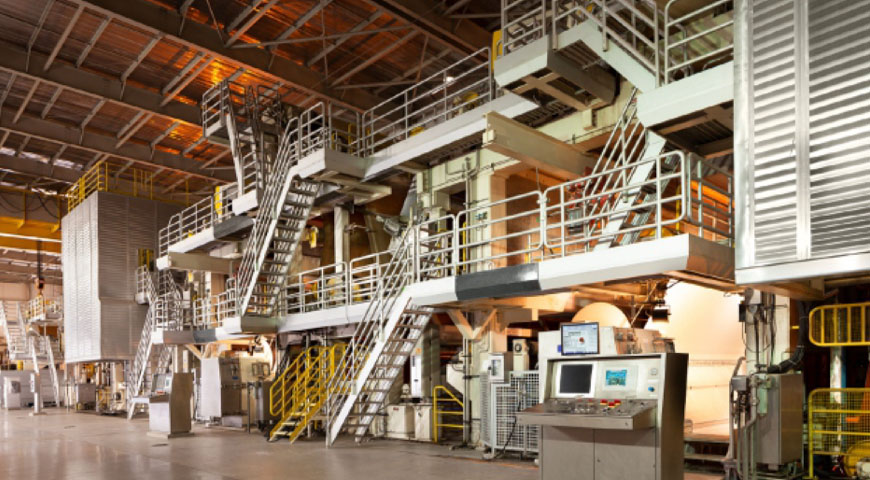
Волокнистая композиция, используемая в производстве бумага-основа имеет прямое влияние на жесткость, гладкость поверхности и то, насколько хорошо лист воспринимает покрытие PE или PLA на выходе. Большая часть пищевой бумаги-основы для изготовления чашек и мисок производится из первичная беленая крафт-целлюлоза — либо хвойная древесина (длинное волокно), либо лиственная древесина (короткое волокно), либо смесь того и другого.
Волокна хвойных пород древесины обеспечивают прочность на разрыв и сопротивление разрыву, что важно при высокоскоростной формовке. Волокна твердой древесины улучшают гладкость поверхности и однородность формования, уменьшая дефекты покрытия, такие как точечные отверстия. Типичная смесь для производства стаканчиков. 70–80% лиственных пород и 20–30% хвойных пород. , хотя это смещается в сторону более высокого содержания хвойных пород, когда требуется дополнительная жесткость - например, в чашах большого формата плотностью более 300 г / м2.
Содержание переработанного волокна все чаще востребовано брендами, преследующими цели устойчивого развития, но его использование в продуктах, контактирующих с пищевыми продуктами, остается жестко регулируемым. В большинстве юрисдикций для слоя, контактирующего с пищевыми продуктами, требуется первичное волокно, при этом переработанное содержимое ограничивается внутренним слоем, который не касается продукта.
Диапазоны грамматики и их соответствие конечному использованию
Выбор правильного веса является одним из наиболее важных решений при выборе чашек и чашек. Ниже приведен практический справочник по распространённым форматам упаковки пищевых продуктов:
| Приложение | Рекомендуемый вес (г/см) | Ключевое требование |
|---|---|---|
| Чашка для холодных напитков (одностенная) | 170–200 | Гладкая поверхность для печати |
| Чашка для горячего напитка (одностенная) | 200–230 | Жесткость при нагревании |
| Тарелка супа/лапши | 250–350 | Структурная целостность при заполнении |
| Коробка для еды/раскладушка | 300–400 | Прочность штабелирования |
Указание слишком низкого веса для экономии затрат на материал является ложной экономией: обычно это приводит к повышенному проценту брака на линии формования и жалобам клиентов на деформацию чашки в полевых условиях.
Размер поверхности и его влияние на адгезию покрытия
Бумага-основа, предназначенная для экструзионного покрытия из PE или PLA, подвергается поверхностной проклейке в процессе изготовления бумаги — этапе, на котором на поверхность листа наносится тонкий слой крахмала или синтетического проклеивающего вещества. Эта обработка служит двум целям: она уменьшает пористость поверхности, чтобы предотвратить чрезмерное проникновение полиэтилена во время экструзии, и улучшает адгезионную связь между бумажной подложкой и слоем покрытия.
Неправильный размер поверхности приводит к отслоение покрытия — режим разрушения, при котором слой полиэтилена отделяется от бумаги под воздействием термической нагрузки или механического изгиба. Это особенно проблематично в зонах боковых стенок чашек, где бумага сгибается и термосваривается одновременно во время формования. Покупатели должны запросить данные об уровне поверхностной проклейки (обычно указываемые как количество поверхностного крахмала в г/м²) в рамках входной проверки качества у любого нового поставщика бумаги-основы.
Содержание влаги: скрытая переменная при обработке рулонов
Бумага-основа гигроскопична — она постоянно обменивается влагой с окружающей средой. Целевое содержание влаги в момент нанесения покрытия или преобразования обычно составляет 6–8% . Броски за пределами этого диапазона создают предсказуемые, но часто упускаемые из виду проблемы:
- Пересушенная бумага (<5%) становится хрупким, увеличивая риск растрескивания кромок во время размотки и высечки под высоким напряжением.
- Чрезмерно влажная бумага (>9%) генерирует пар в зоне экструзионного зазора, вызывая вздутия на полиэтиленовом покрытии и нарушения адгезии, которые невозможно обнаружить до тех пор, пока чашка не протечет во время использования.
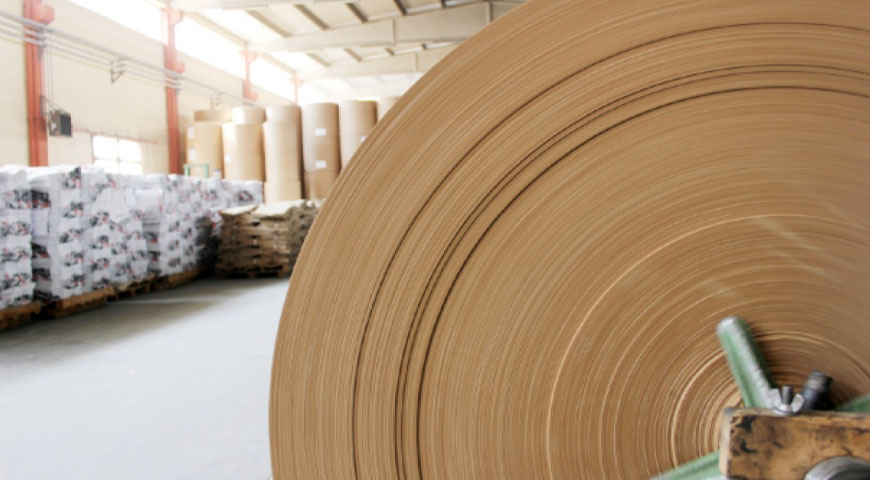
Рулоны следует хранить в вертикальном положении (ни в коем случае не в горизонтальном положении) на складах с кондиционируемым климатом и употреблять в течение 90 дней производства для оптимальной последовательности обработки. Мы кондиционируем все исходящие бумага-основа Перед отправкой рулоны достигают проверенных целевых значений влажности, что сокращает простои линий клиентов, вызванные изменчивостью материала.