Что отличает хорошо подстриженного вентилятора от плохого
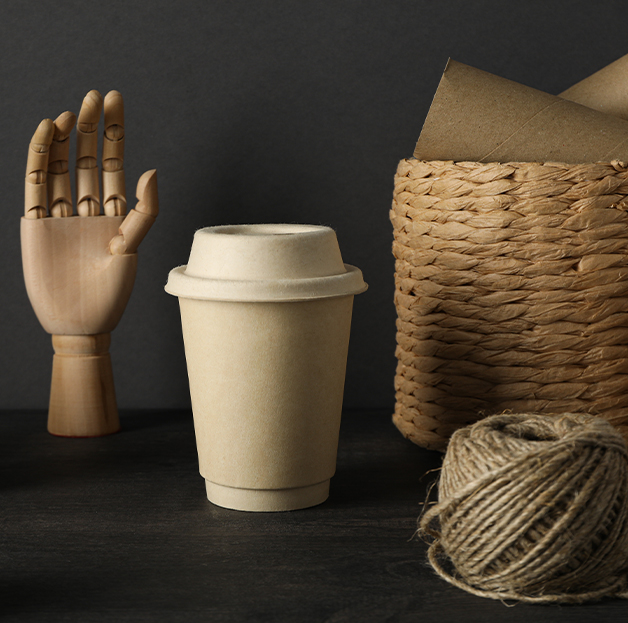
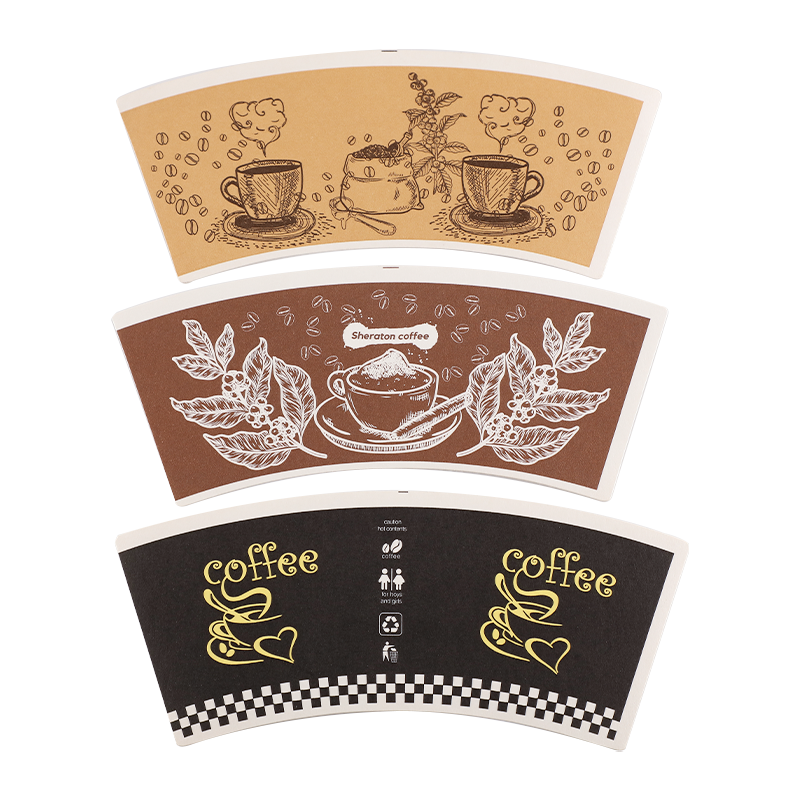
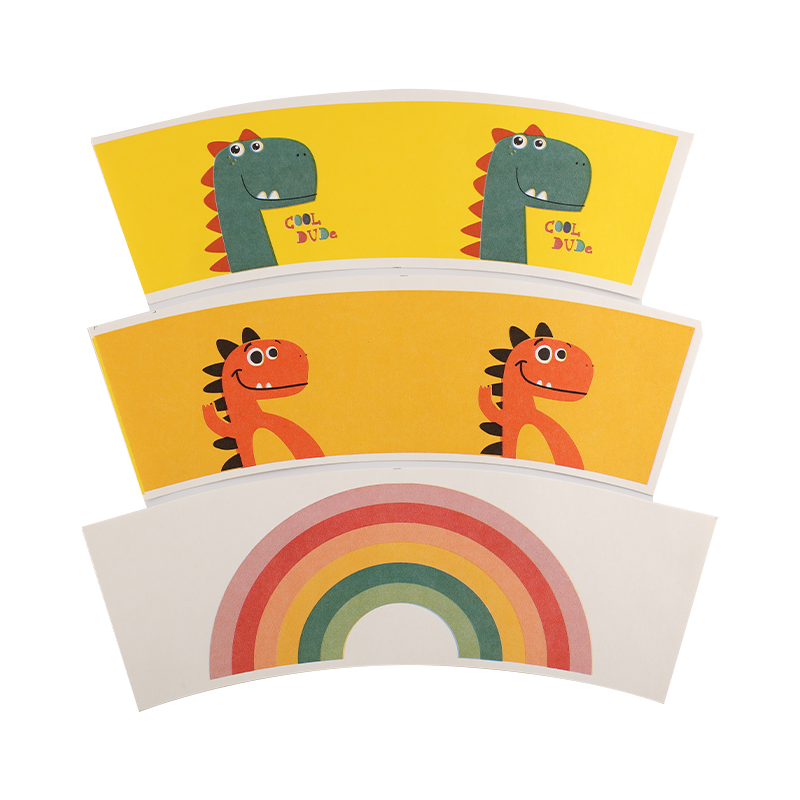
Веер для бумажных стаканчиков — это предварительно вырезанная и напечатанная заготовка, которая оборачивается вокруг боковой стенки готового стаканчика. Его качество во многом определяется на этапе высечки. Точность размеров — обычно составляет ±0,2 мм. на критических кромках — это единственный наиболее важный фактор для гладкого и герметичного закатывания на автоматических машинах для формования стаканов. Даже незначительное отклонение угла дуги или зоны перекрытия швов приводит к перекосу во время высокоскоростной формовки, что приводит к перекосу боковых швов и увеличению процента брака.
Качество кромки имеет одинаковое значение. Чистые срезы без заусенцев предотвращают подъем волокна во время термосваривания, что является основной причиной образования микроскопических зазоров вдоль бокового шва. Поставщики, которые используют изношенные или плохо обслуживаемые штампы, производят вентиляторы с неровными краями, которые на первый взгляд кажутся приемлемыми, но выходят из строя в условиях заполнения и герметизации.
Конструкция вентилятора с одной и двумя стенками
Одностенный поклонники бумажных стаканчиков являются отраслевым стандартом для холодных напитков и горячих напитков кратковременного хранения. Толщина стенки полностью определяется плотностью бумаги-основы, обычно 170–230 г/м² . Для стаканчиков с двойными стенками требуются две отдельные веерные заготовки — внутренний веер и гофрированная или гладкая наружная гильза, которые при формовке собираются вместе для создания воздушного зазора, обеспечивающего теплоизоляцию без отдельной картонной гильзы.
Для операторов общественного питания, стремящихся сократить расходы на форматы горячих чашек, использование более тяжелого одностенного вентилятора (210–230 г/м2) с пульсирующей внешней втулкой часто оказывается более экономичным, чем конструкция с полностью двойными стенками, при этом обеспечивая достаточный комфорт при удержании в руках.
Печать на веерных заготовках: флексопечать против офсета
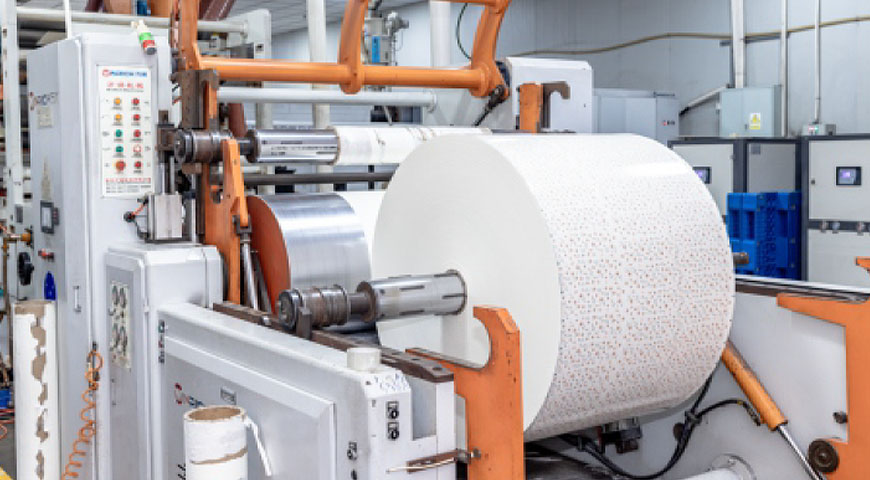
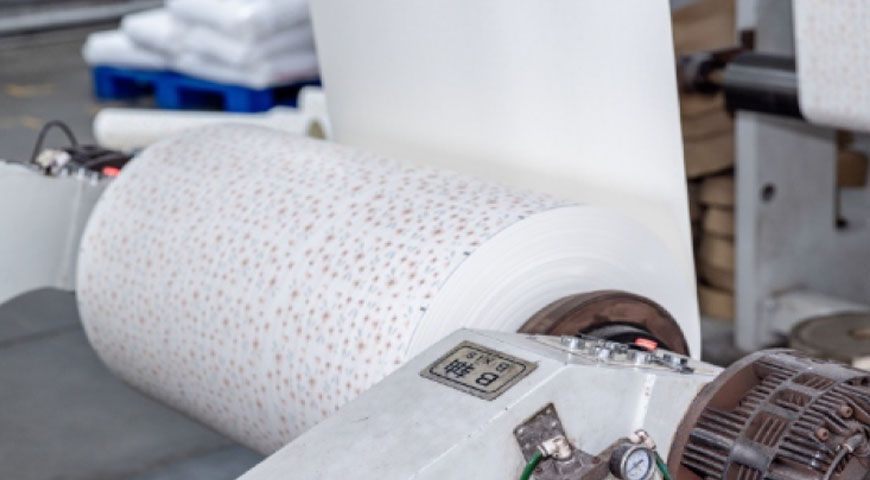
Большинство вееров из бумажных стаканчиков печатаются перед высечкой флексографическим или офсетным литографическим методами. Выбор влияет как на стоимость, так и на качество продукции:
- Флексопечать быстрее и лучше подходит для больших тиражей с однотонными блоками и простой фирменной графикой. Затраты на чернила ниже, и этот процесс хорошо справляется со слегка впитывающей поверхностью бумаги с полиэтиленовым покрытием.
- Офсетная печать обеспечивает более четкие полутона и более мелкие детали — предпочтительно, когда требуется изображение фотографического качества или точная регистрация цветов. Однако офсетные краски необходимо проверять на соответствие требованиям к контакту с пищевыми продуктами, поскольку миграция через бумажную основу представляет собой реальный риск при повышенных температурах.
Независимо от метода, чернила и покрытия, наносимые на сторону, контактирующую с пищевыми продуктами, должны соответствовать применимым нормативным стандартам. Для экспортных рынков это обычно означает FDA 21 CFR или ЕС 10/2011 документация о соответствии от поставщика чернил.
Хранение и контроль влажности заготовок вентиляторов
Веерные заготовки более чувствительны к влаге, чем необработанные рулоны, поскольку обрезанные края подвергают бумажное волокно непосредственному воздействию влажности окружающей среды. Конвертеры и стаканоформовочные установки должны хранить поклонники бумажных стаканчиков в условиях Относительная влажность 45–65 % и температура 18–25°C. . Стопки, подвергающиеся воздействию высокой влажности, неравномерно впитывают влагу, в результате чего края расширяются быстрее, чем центр (дефект, известный как волнистая кромка), что приводит к заклиниванию механизмов веерной подачи и приводит к простою машины.
Вентиляторы следует хранить в оригинальной упаковке до загрузки в бункер формовочной машины. Работающие вентиляторы, которые были открыты и оставлены на ночь во влажном складе, являются распространенной, но предотвратимой причиной неэффективности формовочной линии.
Варианты устойчивого развития вентиляторов набирают популярность
Давление покупателей и законодательство о расширенной ответственности производителей в ЕС и некоторых частях Азии ускоряют переход от вентиляторов с полиэтиленовым покрытием к альтернативам, подлежащим вторичной переработке или компостированию. На данный момент наиболее коммерчески жизнеспособными вариантами являются:
- Вентиляторы с PLA-покрытием — биопластиковое покрытие, полученное из кукурузного крахмала; промышленно компостируемый и допускается в большинстве потоков переработки бумаги, когда вес покрытия поддерживается ниже 10 г/м2.
- Вентиляторы с водным барьерным покрытием — дисперсионные покрытия на водной основе, которые обеспечивают достаточную влагостойкость холодных напитков, оставаясь при этом полностью регенерируемыми на стандартных предприятиях по переработке отходов.
Оба варианта требуют регулировки температуры формовочной машины по сравнению с обычными вентиляторами из полиэтилена, поэтому переработчикам следует запросить технические параметры формования у своего поставщика материала, прежде чем переходить на другую марку в середине цикла.